


Як широкоформатні-ламінатори забезпечують рівність ламінування та якість склеювання?
Sep 23, 2026
Залишити повідомлення
Широко{0}}форматні ламінатори широко використовуються у виробництві реклами, поліграфії, пакуванні, вивісках, графічному виробництві та інших галузях. Вони в основному використовуються для прикріплення захисних, декоративних або функціональних мембран до таких субстратів, як папір, поліпропілен, ПВХ і великі друковані носії. Для широкоформатних-матеріалів чим більша ламінарна площа, тим вищі вимоги до робочої стабільності, натягу матеріалу, тиску ламінування та контролю температури. Неправильні налаштування параметрів можуть легко призвести до бульбашок повітря, зморшок, скручування країв і поганої адгезії.
Таким чином, щоб отримати гладку, безпечну обробку ламінування, необхідно комплексно контролювати кілька факторів, таких як підготовка матеріалу, контроль натягу, регулювання тиску, регулювання температури, швидкість ламінування та точність обладнання.
1. Тримайте поверхню підкладки гладкою та чистою;
Перед ламінуванням необхідно перевірити стан поверхні ламінованого матеріалу. Якщо на поверхні підкладки є пил, масло, волога або помітна складка, під час цього процесу можуть виникнути повітряні бульбашки або локальні дефекти з’єднання.
Папір, рекламна графіка та друковані матеріали повинні бути попередньо оброблені для забезпечення гладкості, а поверхні повинні залишатися сухими та чистими. Рулонні матеріали також необхідно перевірити на скручування, скручування та нерівномірну товщину.
Хороший стан основи – використання широкоформатного-ламінатора для досягнення гладкості.
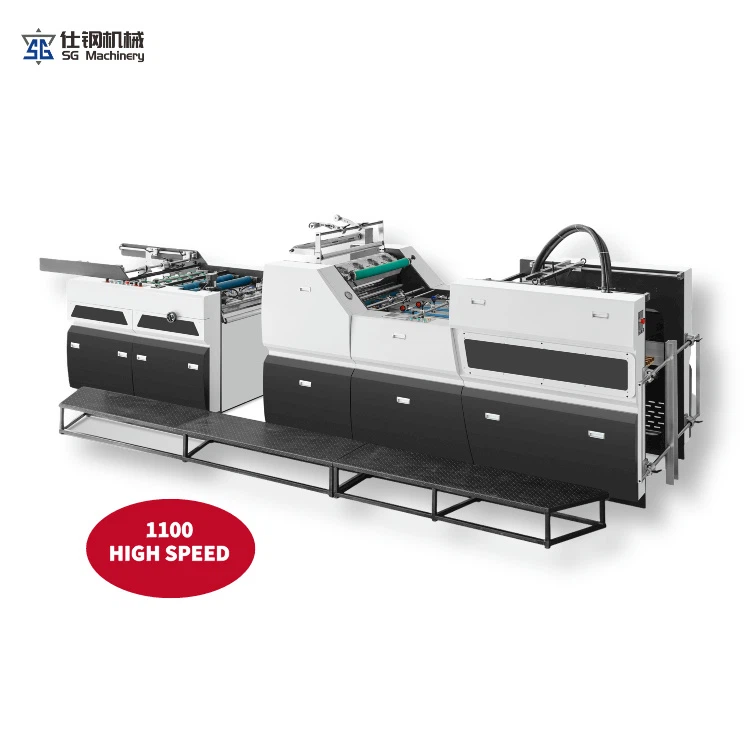
2. Правильний контроль натягу матеріалу
У процесі широкоформатного-ламінування матеріал зазвичай подається безперервно. Якщо натяг занадто високий, матеріал розтягнеться, деформується або стиснеться, потрапляючи в зону ламінування; якщо натяг занадто низький, матеріал розслабиться, з’їде або зморщиться.
Тому натяг ламінатора необхідно регулювати відповідно до товщини, ширини та властивостей матеріалу підкладки, щоб гарантувати, що матеріал залишається стабільним, коли він потрапляє в зону ламінування.
Контроль натягу особливо важливий для широких роликів; зі збільшенням ширини матеріалу незначні коливання натягу збільшуються, що зрештою впливає на площинність усієї пластини.
3. Переконайтеся, що тиск валика для ламінування рівномірний.
Валик для ламінування відповідає за притискання плівки та основи, а рівномірність тиску безпосередньо впливає на якість з’єднання. Якщо тиск з обох боків ламінованого барабана нерівномірний, під час використання на матеріалі можуть з’явитися діагональні зморшки або повітряні бульбашки, причому одна сторона матеріалу добре склеєна, а інша – погано.
Таким чином, машина для ширини повинна підтримувати хорошу паралельність валків і відповідно до товщини матеріалу та вимог регулювання тиску пластини. Тиск не повинен бути більшим, ніж добрий, тиск має бути достатньо високим, щоб забезпечити належне зчеплення, уникаючи при цьому вм’ятин або проблем деформації матеріалу.
4. Належний контроль температури ламінування.
У процесах термічного ламінування температура безпосередньо впливає на текучість і якість зчеплення клейового шару.
Якщо температура надто низька, клейовий шар може бути не повністю активований, що призведе до слабкого зв’язку між плівкою та основою. І навпаки, якщо температура надто висока, плівка деформується або стискається, або навіть пошкоджує основу.
Тому оператор повинен встановити відповідну робочу температуру відповідно до конкретного матеріалу плівки, підкладки та типу клею.
Крім того, зона нагріву широкосмугової композитної машини має бути рівномірно розподілена. Різниця в температурі різної ширини може призвести до неоднакової якості з’єднання в різних регіонах.
5. Контроль швидкості ламінування
Швидкість ламінування також впливає на кінцевий результат.
Якщо обладнання працює занадто швидко, час перебування матеріалу в зоні ламінату може зменшитися, що може призвести до недостатнього нагрівання або тиску. Якщо швидкість надто повільна, а матеріал піддається дії високих температур протягом тривалого періоду часу, це може вплинути на ефективність виробництва.
У практичному виробництві коригування слід вносити на основі комбінації параметрів, таких як тонкоплівкові матеріали, підкладка, температура та тиск, а не просто прагнути до вищих швидкостей ламінування.
Постійна робоча швидкість допомагає мінімізувати коливання матеріалу та забезпечує процес ламінування.
6. Зведіть до мінімуму зміщення та поперечні зморшки
Широкоформатні матеріали схильні до дислокації при безперервному транспортуванні. Якщо матеріал відхиляється від правильної траєкторії, положення ламінування може зміститися, що може призвести до діагональних зморшок.
Тому широкоформатні машини для ламінування зазвичай потребують надійних напрямних і механізмів-направлення полотна, щоб підтримувати правильний шлях між основою та плівкою.
Крім того, точність встановлення розмотування, направляючого ролика та ролика для ламінування також впливатиме на рух матеріалу. Підтримання належної паралельності між роликами машини допомагає зменшити бічний рух матеріалів під час транспортування. Виберіть сумісні плівки та підкладки для ламінування
Не всі ламінати сумісні з однаковими параметрами ламінування.
Різні типи захисних плівок, таких як PET, PVC і PP, відрізняються за товщиною, гнучкістю, властивостями поверхні та адгезією. Подібним чином відрізняються властивості поверхні різних паперових матеріалів, рекламних матеріалів і пластикових підкладок.
Тому, вибираючи широкоформатну ламінаторну-машину, важливо переконатися, що обладнання відповідає конкретним плівкам і підкладкам, що використовуються, і що температура, тиск, швидкість і натяг регулюються відповідно до характеристик матеріалу.
Тестування зразків перед повним виробництвом допомагає завчасно виявити проблеми сумісності матеріалів.
8. Тримайте ламінувальні ролики та обладнання в чистоті
Якщо клей, пил або інші забруднення прилипають до поверхні валиків для ламінування, це безпосередньо впливає на якість з’єднання між основою та плівкою.
Наприклад, частинки на поверхні барабана можуть утворювати локальні нерівності на готовому виробі, а залишки клею можуть призвести до нерівностей поверхні.
Як наслідок, широкоформатні машини для ламінування вимагають регулярного очищення роликів для ламінування, прижимів напрямних рейок і транспортних компонентів відповідно до інструкцій з експлуатації, а також перевірки на знос або пошкодження поверхні притискних пристроїв.
9. Оптимальні параметри, визначені шляхом тестування зразків
Не існує загального набору параметрів ламінування, застосовних до всіх матеріалів і виробів.
Перед початком повномасштабного-виробництва слід протестувати фактичні підкладки та плівки. Дивлячись на рівність, адгезію та прозорість ламінованого продукту-і перевіряючи дефекти, такі як повітряні бульбашки чи складки-оператори можуть точно-відрегулювати температуру, тиск, натяг і швидкість.
Визначте стабільні параметри процесу перед масовим виробництвом, щоб мінімізувати матеріальні відходи та підвищити загальну ефективність виробництва.
Висновок:
Досягнення чудової рівності та якості склеювання при широкоформатному-ламінуванні залежить не від окремого компонента, а від синергії між точністю обладнання, станом матеріалів і параметрами процесу. Кінцева якість ламінату важлива для чистоти та вирівнювання основи, стабільності натягу, рівномірності тиску валика, точності контролю температури та відповідних робочих швидкостей.
Окрім максимальної ширини та швидкості широкоформатних ламінаторів-машин для ламінування, слід зосередитися на контролі натягу, регулюванні тиску, регулюванні температури, можливостях спрямування полотна та загальній стабільності обладнання. Для професійних тонкоплівкових матеріалів або підкладок рекомендується використовувати фактичні матеріали для тестування зразків перед покупкою, щоб вибрати широкоформатний-ламінатор, який найкраще відповідає вашим конкретним виробничим вимогам.